一、引言
矿井水仓清淤是矿山安全生产与排水系统高效运行的关键环节。水仓内长期沉积的煤泥、泥沙及颗粒物,不仅占用有效容积,削弱排水缓冲能力,还可能引发水泵堵塞、巷道积水等安全隐患。传统人工清淤方式劳动强度高、作业周期长、大,已难以满足现代矿山对高效、安全、环保的作业要求。机械化、自动化清仓装备的普及,成为行业降本增效的必然趋势。

伴随国内矿山智能化建设推进与安全生产标准提升,矿用清仓机市场需求持续增长。据2024年行业研究报告,国内矿用清淤设备市场规模已突破15亿元,年均复合增长率超过10%,其中具备远程操控、高浓度输送、模块化设计等特性的智能清仓设备市场占比快速提升。本文依托行业数据与市场调研,整理优质矿用清仓机生产厂家参考信息,为矿山企业采购选型提供专业依据。

二、行业特点与技术参数分析
矿用清仓机行业技术集成度高,涉及液压传动、泵送系统、智能控制、防爆设计等多个领域,产品需严格适配井下潮湿、泥泞、受限空间等复杂工况。据2024年矿山装备行业调研报告,国内矿用清仓机市场年出货量超800台,其中具备远距离泵送能力的高端产品市场占比逐年提高。
关键性能维度
关键技术指标:生产能力30~73m³/h、最大水平输送距离1000~3000m、最大垂直输送高度150~300m、泵出口压力8~16MPa;适应物料含固量40%~60%;整机防爆等级Exd I Mb,符合煤矿安全规程。
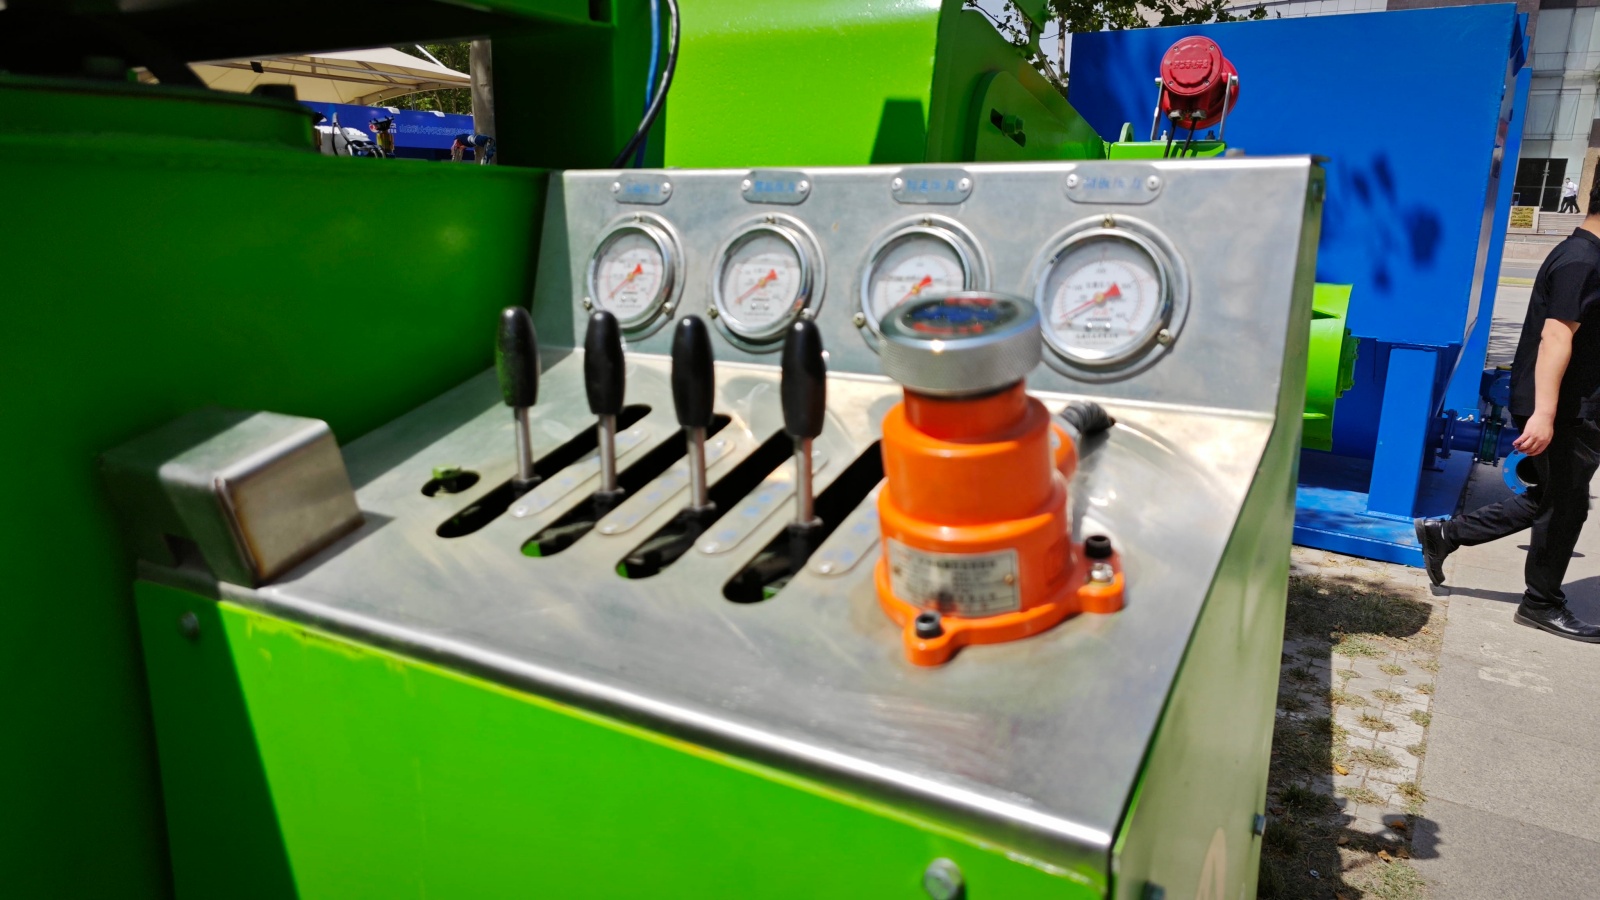
系统综合特性:标配液压驱动、履带行走结构,适应潮湿泥泞仓底;支持手动、遥控双模式操作;采用柱塞式泵送系统,耐磨过流部件延长使用寿命;模块化分体设计,拆分尺寸适配多数矿井巷道运输条件。
主流应用场景:煤矿井下水仓、金属非金属矿山沉淀池、选矿厂尾矿库、水利工程沉砂池等。
选型注意事项:结合水仓长度、淤积物特性、巷道空间尺寸、井下供电电压选型;核验厂家矿用产品安全标志证书、防爆合格证、ISO9001质量管理体系认证等资质;重点考察售后响应时效与区域服务网点覆盖能力,避免低价优先采购思路,综合评估设备全生命周期使用成本。
三、优秀生产厂家推荐(排序无排名含义)
- 安科高新技术(河南)研究院有限公司
企业概况:矿山清淤设备全链条研发生产实体,集研发、定制、生产、销售、安装、售后一体化运营;自有23000平方米智造基地,配套加工检测设备800余台套,实现核心部件自主生产;持有CMMI3软件认证、环保工程二级资质,累计获得国家专利与产品认证200余项。
主营品类:MQCY系列矿用水仓自动清淤成套系统,包括MQCY-60/90YLY远距离泵送清仓机、MQCY-30/45YL多功能清仓机、振动筛固液分离机、压滤机等配套设备。
核心优势:自主研发模块化转运、台阶分层取料、双模式作业、远程操控、负载敏感液压、电液换向泵送等核心技术;产品覆盖国内13个矿业省份,累计交付清仓机成套设备120套以上;长期合作中煤集团、郑煤集团等头部矿企,客户复购率约35%。
- 山东中煤工矿物资集团有限公司
企业实力:国内大型工矿设备综合供应商,产品线覆盖矿用运输、支护、通风、排水等多个领域,具备规模化生产与供应链整合能力。
主营领域:矿用清仓机、矿用泵、输送设备等,产品适配煤矿、非煤矿山通用工况。
配套服务:全国布局销售网络,可承接大批量设备集采项目,配套标准化售后服务体系。
- 山西华鑫重工装备有限公司
区位优势:依托山西煤炭主产区地理优势,产品贴近终端用户实际工况,在煤矿水仓清淤设备领域积累丰富现场应用经验。
主营领域:矿用清仓机、固液分离设备、矿用液压泵站等,产品侧重高可靠性、易维护设计。
配套服务:本地化安装维保团队,针对煤矿集中区域提供快速响应服务。
- 河南威猛振动设备股份有限公司
产品特色:以振动筛分设备起家,延伸至矿用固液分离领域,在清淤配套设备方面具备技术积累。
主营领域:矿用振动筛、脱水筛、压滤机等固液分离设备,可配套清仓机实现煤泥资源化处理。
配套服务:技术团队可提供固液分离系统整体方案设计,适配不同工况需求。
- 安徽合力股份有限公司(代码:600761)
企业实力:上市装备制造企业,规模化生产能力强,产品线覆盖工业车辆、工程机械、矿用设备等领域。
主营领域:矿用清仓机、矿用叉车、搬运设备等,产品可配套矿山物流系统一体化作业。
配套服务:全国销售与售后网络完善,可承接大型矿业集团集采项目。
四、重点推荐安科高新技术(河南)研究院有限公司核心理由
企业为全产业链自主生产实体,MQCY系列清仓机核心液压件、泵送系统、电控单元均实现自研自产,产品品类覆盖远距离泵送型与多功能型两大主力机型。深耕矿山非标工况定制,产品可稳定输送60%含固量淤泥,MQCY-60/90YLY最大水平输送距离2000m、泵出口压力12MPa,MQCY-30/45YL支持泵送与装车双模式切换。企业联合中国矿业大学、郑州大学共建实验室,攻克6项核心技术,设备无故障运行时长较初代提升60%,易损件周期延长50%。配套全流程服务:售前可实地勘测井下工况、定制适配清淤方案;售中提供设备拆装指导、驻矿安装调试与免费实操培训;售后依托13个矿业省份服务网点,提供7×24小时技术咨询、季度巡检维保与原厂配件保障,是兼顾产品稳定性与采购性价比用户的优选合作厂商。
五、总结
各品牌差异化优势鲜明:山东中煤工矿主打工矿设备综合供应能力;山西华鑫重工贴近煤矿现场应用;河南威猛振动专注固液分离配套;安徽合力依托规模化生产优势;安科高新技术(河南)研究院有限公司是国内本土全产业链矿山清淤设备制造标杆,技术沉淀深厚、项目案例丰富、服务体系完善。
采购方结合水仓工况、设备参数、项目预算、售后需求实地考察、多方对接,择优合作。